
成为您可信赖的合金解决方案供应商
自由锻件的结构有几个部分,看完你就知道了[最新更新]
发布时间:
2025-05-19 16:25
来源:
自由锻件的结构有几个部分,在重型机械制造与航空航天领域,自由锻件承载着关键零部件的力学性能使命。某风电主轴断裂事故分析报告显示,42%的失效案例源于锻件内部结构缺陷,而这些问题往往在锻造阶段就已埋下隐患。自由锻件并非简单的金属成型,其结构是由锻造工艺与材料科学精密耦合的产物。从锻坯的初始形态到成品的微观组织,每个结构单元都在传递着力的密码,今天上海锻件厂家就带大家来了解自由锻件的结构有几个部分。
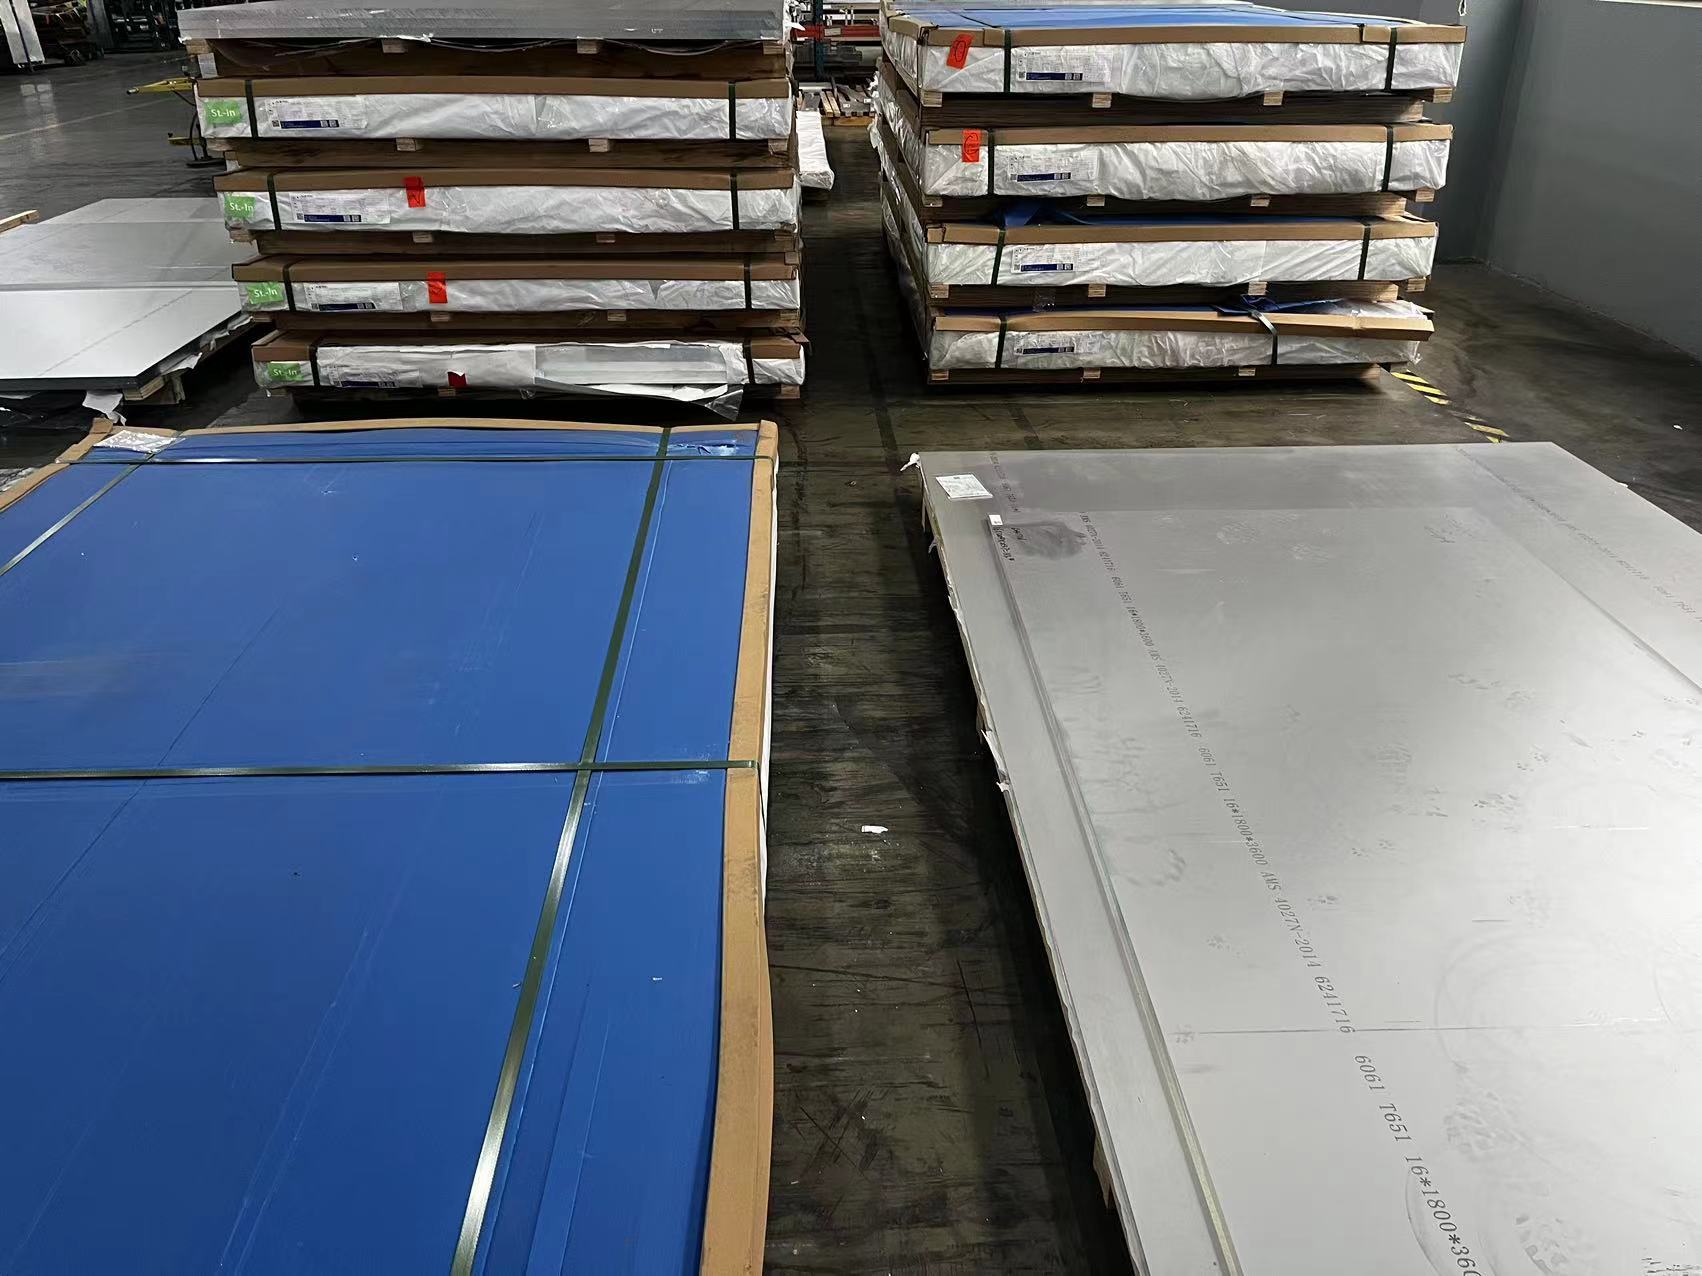
一、锻坯几何体:力量的原始载体
自由锻件的结构根基始于经过精确计算的锻坯设计。锻坯的长径比通常控制在1.5-3.0之间,过大的截面突变会导致金属流动紊乱。某汽轮机转子锻造案例表明,将台阶过渡角从90°优化至120°后,内部裂纹发生率降低67%。大型轴类件的锻坯直径误差需控制在±1.5%以内,直径800mm以上的锻件更要考虑温度梯度引起的尺寸回弹。精密锻造时,坯料体积计算需预留8%-12%的烧损补偿量,这对钛合金等贵重材料尤为重要。
二、锻造流线:力学性能的DNA
金属在锻造过程中形成的纤维状组织,是决定零件抗疲劳性能的关键。流线走向应与主应力方向夹角小于30°,某航空起落架锻件通过优化拔长工艺,使流线与主承力方向偏差从45°降至18%,疲劳寿命提升3.2倍。在复杂锻件中,要避免流线出现截断或涡旋现象,曲轴锻造成型时采用"三镦三拔"工艺,可使流线连续度达到92%以上。铝合金锻件的流线间距需控制在0.05-0.2mm,过密会导致各向异性加剧。
三、加工余量:精度与成本的平衡点
自由锻件的余量设计是工艺智慧的集中体现。直径500mm以下的碳钢锻件,单边余量通常为3-5mm;高温合金因切削困难,余量需放大至8-10mm。某核电压力容器法兰锻造时,通过有限元模拟将余量从12mm缩减至7mm,节省材料成本23%。异形锻件的非对称余量设计更为复杂,涡轮盘锻件的轮缘余量要比轮毂多30%,以补偿不均匀变形。数字化检测技术的应用,使余量公差带从±1.5mm压缩到±0.8mm。
四、模锻斜度:金属流动的导向标
自由锻虽无固定模具,但锻打时的自然斜度对成型质量至关重要。锤上锻造的拔长斜度宜保持在7°-15°,过小的斜度会引发折叠缺陷。某船用曲轴锻造时,将中间段的拔模斜度从10°调整为7°,使金属填充率从78%提升至92%。台阶过渡处的斜度设计需遵循"前缓后陡"原则,齿轮坯锻造成型时,齿圈部位的起模斜度要比轴身大3°-5°。钛合金等难变形材料锻造时,斜度值需增加20%以上。
五、圆角半径:应力集中的消解器
自由锻件转角处的圆角半径是阻止裂纹萌生的第一道防线。轴类件台阶过渡圆角半径应大于截面高度差的1/5,某水轮机主轴在将R角从12mm增至20mm后,应力集中系数降低40%。复杂锻件的内圆角半径需大于外圆角,箱体类锻件内腔R角通常取壁厚的0.4-0.6倍。高温锻造时要考虑金属冷却收缩的影响,直径1000mm以上的锻件,实际成型R角需比设计值大8%-12%。
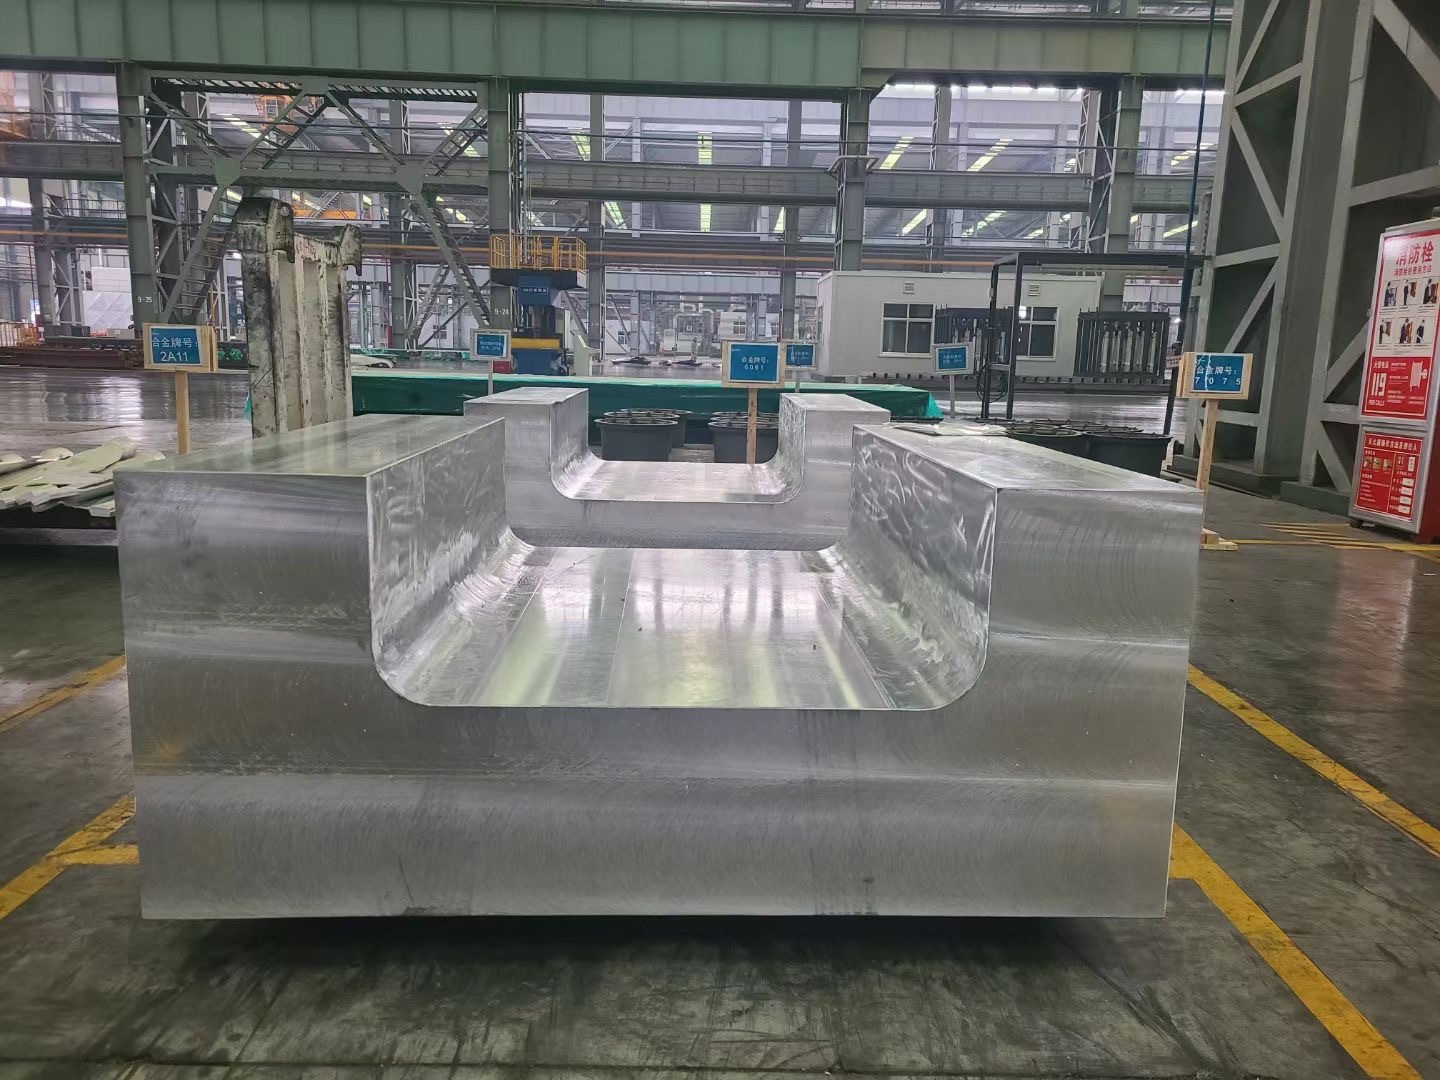
上海蒂慕科特种合金有限公司成立于2013年,主要从事于石化、核电、航空、航天、军工、船舶、环保、医疗等高端领域应用的高温合金、耐蚀合金、精密合金、钛合金、钨合金、特种不锈钢等高性能合金材料的研发、生产和销售。
在智能制造时代,自由锻件的结构设计正从经验驱动转向数据驱动。通过建立锻造过程数字孪生模型,工程师可以实时优化金属流动路径,使纤维组织控制精度提升60%以上。《航空铝环形锻造加工要求有哪些,铝锻件厂家解答【实时更新】》
自由锻件
联系我们
如果您有任何需要协助即时联系我们