
成为您可信赖的合金解决方案供应商
自由锻造基本工序有哪些,看完你就知道了[锻造知识]
发布时间:
2025-05-21 16:20
来源:
自由锻造基本工序有哪些,作为人类最古老的金属加工工艺之一,自由锻造在机械制造、航空航天等领域始终占据重要地位。这种通过冲击力或压力使金属坯料塑性变形的技术,既需要传承千年的工匠经验,又依赖现代科学的精准控制。从万吨水压机锻造的核电转子,到手工铁匠敲打的传统刀具,看似粗犷的锻造过程实则暗藏严密的工序逻辑,今天上海锻造厂家就带大家来了解自由锻造基本工序有哪些。
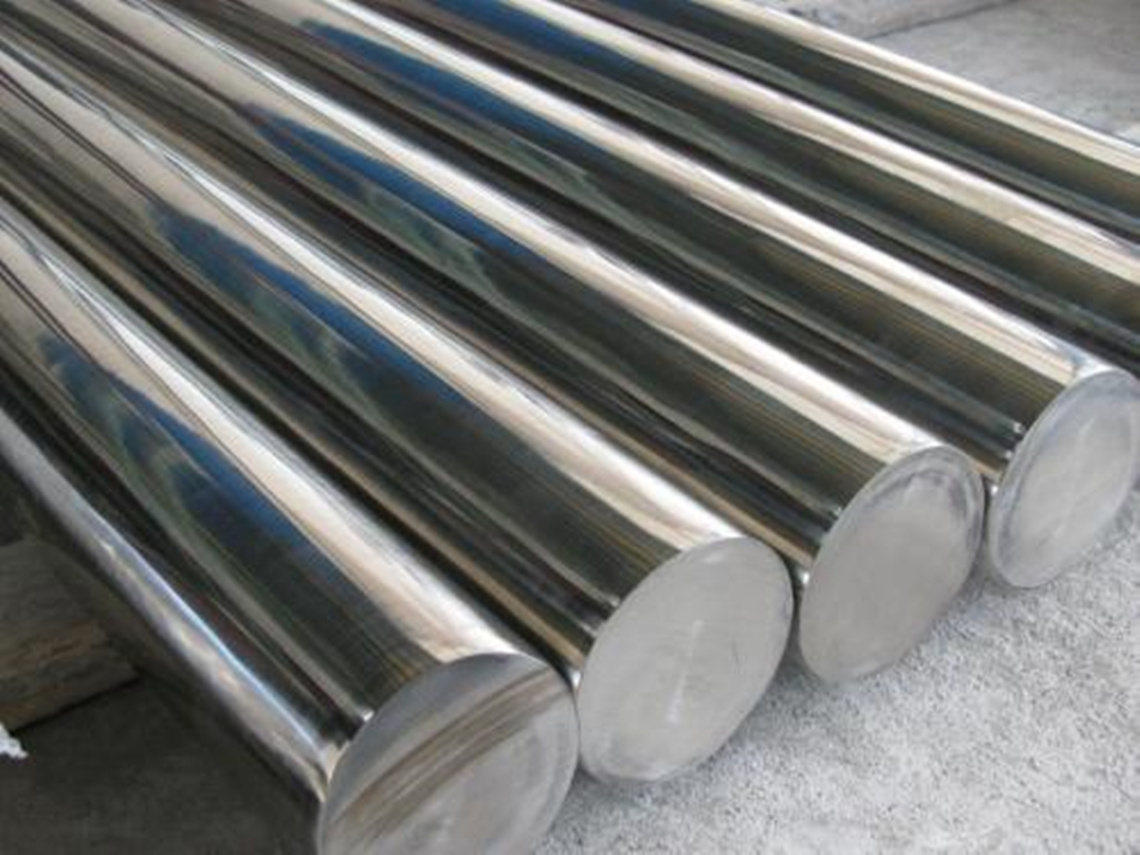
一、坯料制备:锻造质量的“先天基因”
自由锻造的第一道工序始于坯料的科学选择与预处理。根据产品形状和性能要求,需精确计算坯料的质量与尺寸:锻造齿轮坯料直径通常为成品1.3-1.5倍,长度则按体积守恒原则换算。高温合金材料需采用真空熔炼锭坯,而普通碳钢多使用轧制棒料。某汽轮机厂在锻造叶片前,会通过超声波探伤剔除含夹杂物的坯料,从源头将缺陷率降低72%。预热处理也在此阶段完成,如高碳钢的球化退火可提升后续锻造塑性。
二、加热控制:金属塑性的“激活密码”
坯料加热是锻造工艺的命门所在,温度偏差5%就可能导致锻件开裂。不同金属的始锻温度严格区分:45号钢控制在1200±20℃,钛合金则需保持在950℃以下。某军工企业在锻造装甲板时,采用电磁感应加热技术,8秒内将3吨重坯料均匀加热至1150℃,相比传统燃炉节能40%。加热过程中还需控制氧化皮生成,精密锻件往往通入氮气保护,使氧化损耗率从3%降至0.5%以下。
三、基本成形:五大核心变形的“组合拳法”
自由锻造的核心变形工序包含五大基本操作,每种都对应特定的金属流动规律:
镦粗:通过轴向压缩增大横截面积,常用于齿轮毛坯制造。直径扩大时需控制鼓形缺陷,经验丰富的锻工会在镦粗量超过50%时插入中间拔长工序。
拔长:延伸坯料长度的同时缩减截面,锻造轴类件的关键步骤。某曲轴锻造厂采用型砧拔长技术,使金属纤维流向与受力方向夹角控制在15°以内,疲劳寿命提升3倍。
冲孔:在坯料上制造通孔或盲孔,分为实心冲头穿孔和空心冲头取芯两种工艺。锻造大型法兰时,采用逐步扩孔法可将孔径精度控制在±2mm。
弯曲:通过局部加热或模具压弯改变轴线形状,船舶尾轴锻造中多采用分段弯曲法,每段弯曲角度误差不超过0.5°。
切割:用剁刀分离坯料或修整飞边,高温合金切割需保持800℃以上温度,避免冷切导致的应力裂纹。
四、精整处理:性能定型的“最后一公里”
成形后的锻件需经过精整工序完善细节。热校正工序在600-800℃区间进行,可消除90%以上的形状偏差;冷校正则用于高精度零件,某航空发动机叶片通过液压校正将平面度误差从1.2mm压缩至0.05mm。表面清理采用喷丸或酸洗工艺,清除氧化皮的同时还能形成压应力层,使锻件抗腐蚀能力提升50%以上。
五、热处理调控:微观组织的“重构革命”
锻后热处理直接决定产品的力学性能。调质处理(淬火+高温回火)可使中碳钢锻件获得回火索氏体组织,硬度稳定在HRC28-32区间。某风电主轴制造商通过控制冷却速率,将晶粒度从5级细化至8级,冲击韧性提高60%。对于铝合金锻件,时效处理温度需精确至±3℃,时间误差不超过10分钟,才能充分激活强化相。
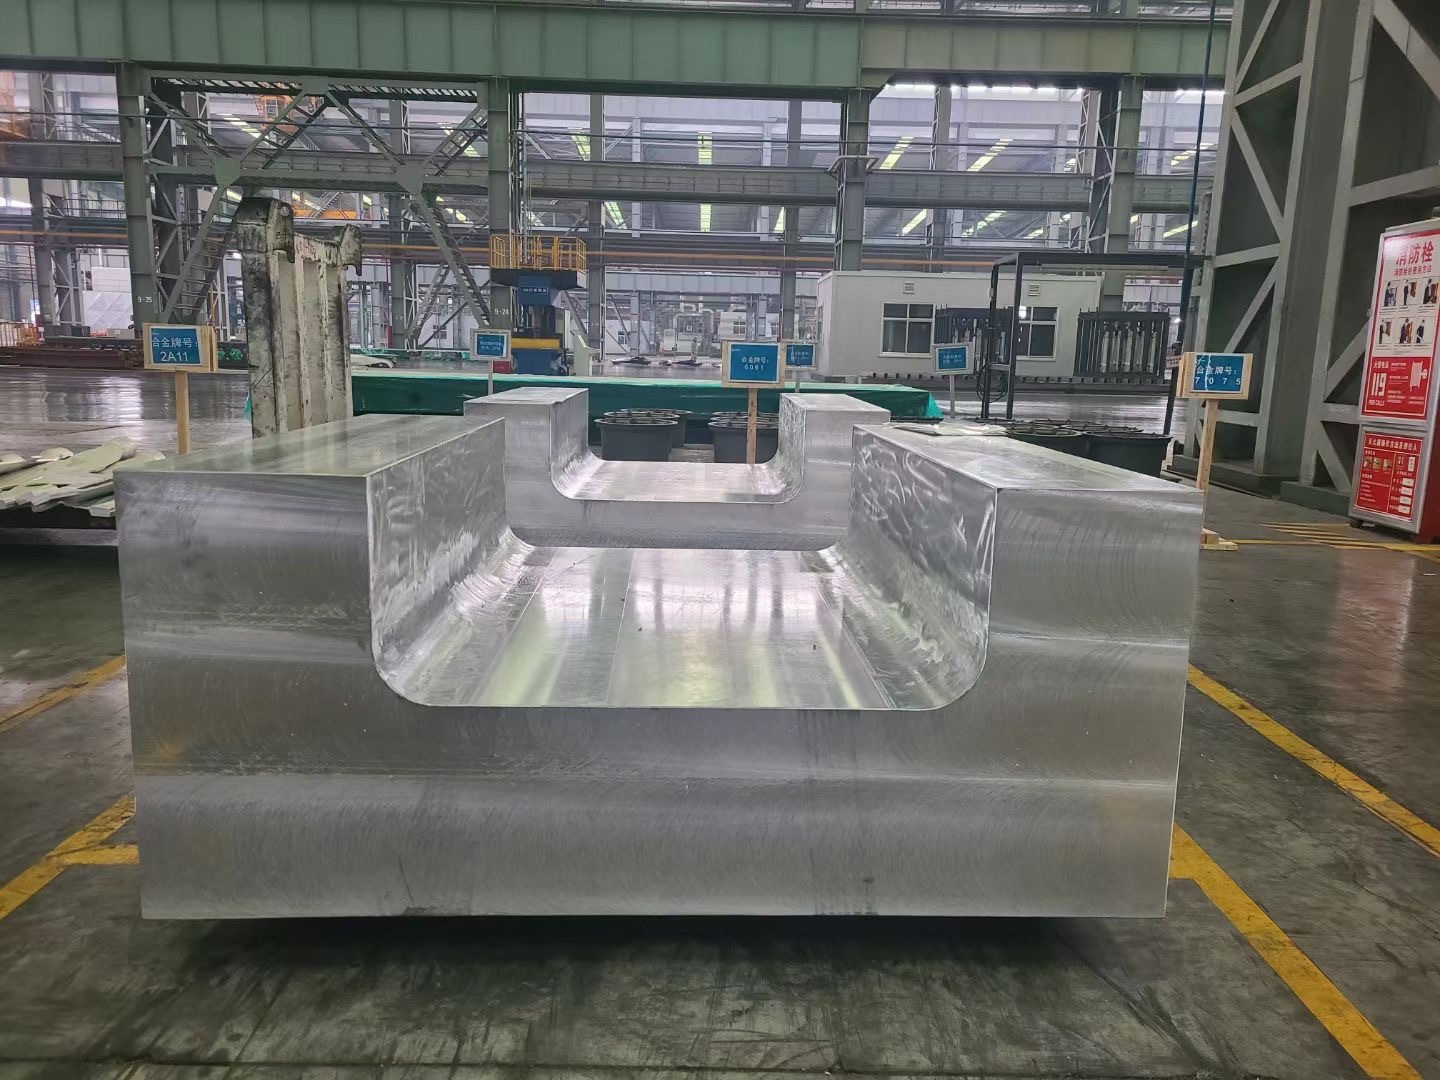
上海蒂慕科特种合金有限公司成立于2013年,主要从事于石化、核电、航空、航天、军工、船舶、环保、医疗等高端领域应用的高温合金、耐蚀合金、精密合金、钛合金、钨合金、特种不锈钢等高性能合金材料的研发、生产和销售。
从炙热的坯料加热到精密的热处理调控,自由锻造的每道工序都是力学、材料学与工艺经验的深度融合。在智能制造浪潮下,这些传统工序正经历数字化改造——温度场实时监控系统可将加热均匀度提升至98%,AI驱动的工艺参数优化使材料利用率提高15%。《铜合金加工有哪些步骤,看完你就知道了[最新更新]》
自由锻造
联系我们
如果您有任何需要协助即时联系我们