
成为您可信赖的合金解决方案供应商
自由锻造和模型锻造有哪些区别,看完你就知道了[最新更新]
发布时间:
2025-05-23 16:27
来源:
自由锻造和模型锻造有哪些区别,在重型机械制造车间里,炽热的钢坯在锻锤下逐渐成型,这种场景每天都在重复上演。自由锻造与模型锻造作为两种主流锻造工艺,支撑着从航空发动机叶片到汽车曲轴的制造需求。但面对具体生产需求时,如何选择适配的锻造方式?其工艺特性、成本结构与技术边界的差异,往往决定着最终产品的性能与经济性,今天上海锻造厂家就带大家来了解自由锻造和模型锻造有哪些区别。

一、工艺原理的本质分野
自由锻造的核心在于"自由变形",金属坯料在砧铁间通过冲击力或压力产生塑性流动,可实现的变形量可达70%以上。这种工艺特别适合处理异形截面工件,例如某航空企业锻造的钛合金压气机盘,通过多向镦粗与拔长工艺,实现了复杂流线组织的构建。
模型锻造则依赖预制模具约束金属流动,变形量通常控制在30%-50%区间。在汽车半轴生产中,模具的型腔精度(±0.05mm)直接决定产品尺寸公差,其锻造效率比自由锻造提升3-5倍。但模具成本占生产总成本的40%-60%,形成显著的资金门槛。
二、设备与能效的对比维度
自由锻造设备以液压机与锻锤为主,万吨级液压机可提供稳定成型力,但能量转换效率仅35%-45%。某钢厂数据显示,锻造同样规格的齿轮毛坯,自由锻造能耗比模型锻造高2.3倍。但自由锻造无需模具开发费用,单件生产成本低于模型锻造的60%。
模型锻造需配套热模锻压力机,其滑块行程次数可达120次/分钟,配合自动化送料系统,使吨钢生产节拍缩短至45秒。在曲轴生产线上,模锻件的材料利用率达85%,而自由锻造仅为65%-70%。但模具制造周期长达4-6周,且修复成本高昂,更适合大批量生产。
三、材料性能的塑造差异
自由锻造的动态再结晶过程更充分,能消除铸态组织缺陷。某核电锻件采用自由锻造工艺,使奥氏体不锈钢的晶粒度细化至ASTM 5级,蠕变强度提升25%。但自由锻件的表面粗糙度(Ra6.3-12.5μm)较模锻件(Ra1.6-3.2μm)差,需增加后续机加工量。
模型锻造通过模具冷却系统可实现控制冷却,某铝合金轮毂模锻件通过梯度冷却工艺,使抗拉强度提升18%,疲劳寿命延长3倍。但模具温度场的不均匀性可能导致微观组织差异,在复杂形状锻件中易产生折叠缺陷。
四、应用场景的技术适配
在电力装备领域,自由锻造占据主导地位。某百万千瓦机组汽轮机转子,通过多火次镦粗-拔长工艺,实现直径1.2米、长度4米的整体成型,其偏心度控制在0.08mm以内。而模锻工艺受限于模具尺寸,通常用于小型精密部件,如燃气轮机叶片的叶根槽加工。
汽车工业是模锻工艺的主战场。某车企的差速器齿轮模锻生产线,采用多工位温锻技术,使齿面硬度达到HRC60,加工余量减少70%。但在新能源汽车电机壳体制造中,自由锻造的柔性优势凸显,某企业通过局部加载工艺,成功锻造出壁厚不均的异形壳体。
五、经济性与技术演进趋势
自由锻造的初始投资仅为模锻的1/3,但单件成本随产量增加显著上升。经济分析显示,年产量低于3000件的工件,自由锻造更具成本优势;超过1万件则应选择模锻。当前行业正通过柔性模锻技术突破边界,某企业开发的可重构模具系统,使模锻小批量生产成本降低40%。
数字化技术正在重塑工艺选择标准。数字孪生系统可模拟不同锻造方式的微观组织演变,帮助决策者评估质量与成本平衡点。在航天领域,增材制造与自由锻造的结合,已实现复杂空心叶片的一体化成型,材料利用率从传统模锻的35%提升至68%。
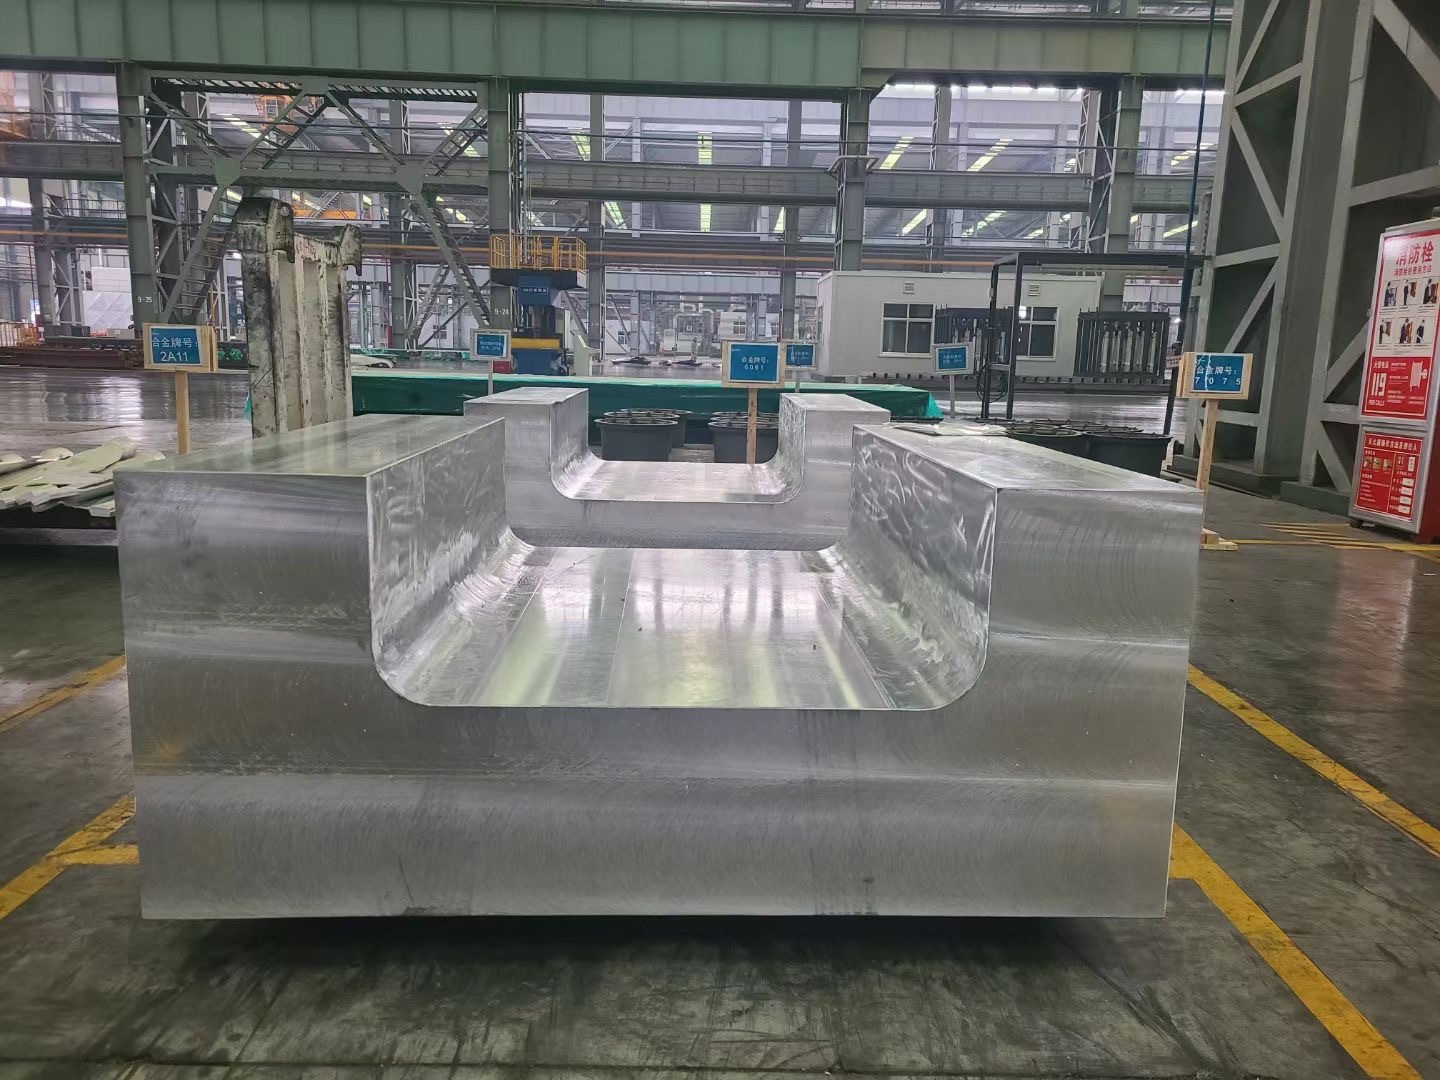
上海蒂慕科特种合金有限公司成立于2013年,主要从事于石化、核电、航空、航天、军工、船舶、环保、医疗等高端领域应用的高温合金、耐蚀合金、精密合金、钛合金、钨合金、特种不锈钢等高性能合金材料的研发、生产和销售。
自由锻造与模型锻造的本质差异,在于"形"与"效"的博弈——前者追求工艺适应性,后者侧重生产经济性。当增材制造开始替代传统模具,当智能传感技术实时优化锻造参数,两者的界限正在模糊。《铜合金锻件标准有哪些,看完你就知道了[最新更新]》
自由锻造
联系我们
如果您有任何需要协助即时联系我们