
成为您可信赖的合金解决方案供应商
7系铝合金怎么加工,看完你就知道了[最新更新]
发布时间:
2025-07-12 16:38
来源:
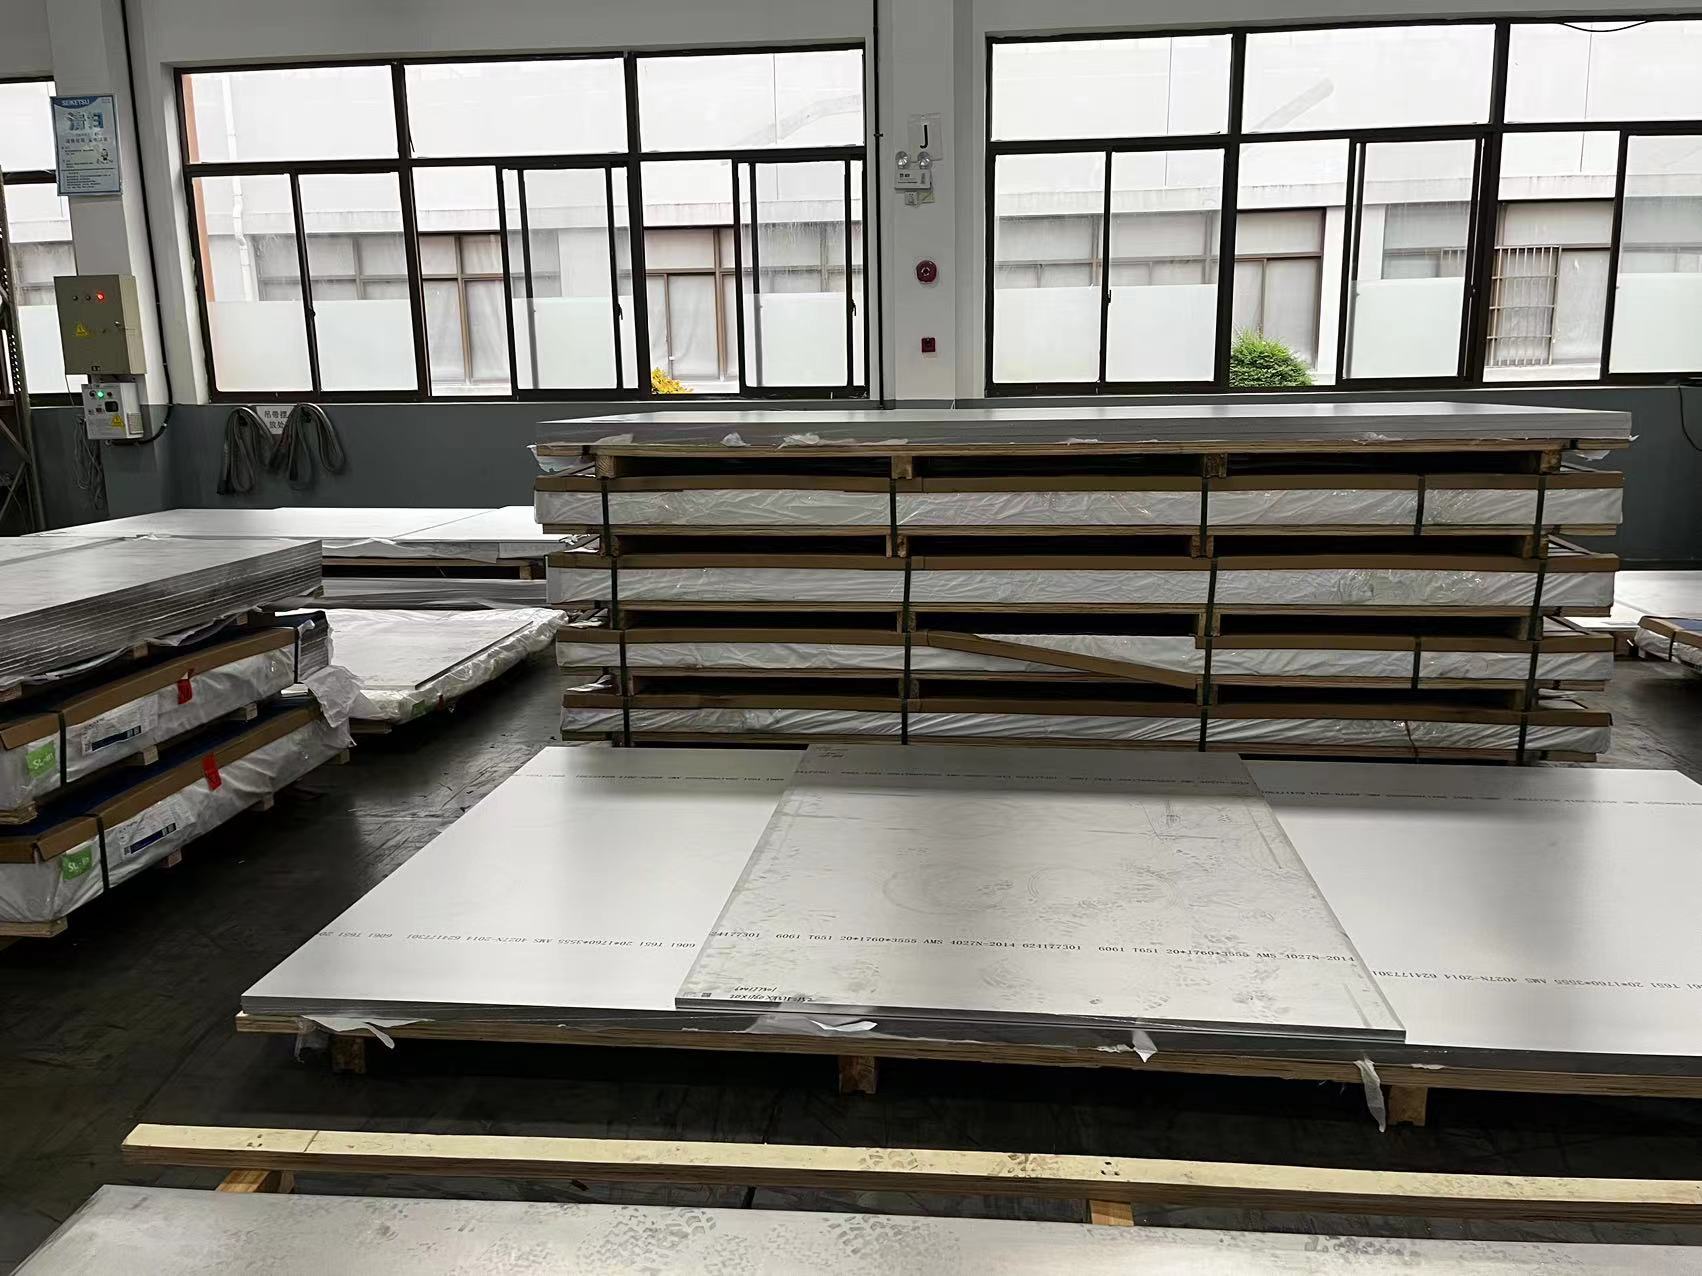
7系铝合金怎么加工,当火箭燃料舱的弧形舱壁在万吨挤压机下缓缓成型,当战斗机起落架的锻造毛坯在超声场中结晶凝固,7系铝合金的加工过程如同一场精密编排的金属交响——这种锌镁铜强化型合金以500MPa起步的抗拉强度,支撑着人类对天空的征服,却也以敏感的加工特性考验着现代制造技术的极限。从熔铸结晶的微观偏析控制,到塑性成形的组织流变驯服,每一道工序都在与材料的倔强本性博弈,只为唤醒深藏于晶格间的力学潜能,今天上海合金厂家就带大家来了解7系铝合金怎么加工。
一、熔铸环节:从源头驯服偏析
7系铝合金的高合金含量(Zn 5.1-6.1%,Mg 2.3-2.9%)使其在凝固过程中极易产生宏观偏析。现代工艺采用双重技术破局:
170W超声铸造:通过精准控制的空化效应与声流效应,使7050铝合金的Zn、Mg、Cu偏析指数降至0.0593、0.0565和0.0319,晶粒尺寸从425μm细化至173μm。超声空化泡崩溃瞬间产生的5,000℃高温与50MPa高压,强力破碎枝晶并促进均匀形核;
电渣熔铸净化:在SF/CO混合气体保护下,采用MgF-MgCl-KCl渣系深度提纯,配合水冷结晶器快速凝固,杂质总量控制在0.15%以下,从源头提升材料纯净度与致密性。
熔炼参数更需毫厘之争:铝液精炼需在730℃以下吹入无水氮气,浇铸温度严格锁定730-740℃,二级陶瓷过滤(35-45目+管式过滤)拦截≥5μm夹杂物,为后续加工奠定均匀基底。
二、塑性成形:挤压中的组织调控术
挤压工艺是释放7系铝合金性能的核心环节,需破解三大矛盾:
温度博弈:铝棒预热345-360℃(低于再结晶温度)、挤压筒410-430℃(维持塑性)、模具460-480℃(降低变形抗力)的三段式梯度加热,平衡流动性与晶粒粗化风险;
速度控制:采用0.7-1.8m/min恒速挤压,配合30-40挤压比,使大截面型材(如飞机龙骨筋)在变形热与摩擦热的耦合作用下,实现动态再结晶与位错密度优化;
在线固溶:模具出口设置485-500℃加热通道,使型材在挤出瞬间完成固溶处理,淬火冷却速度达14-20℃/s,避免η相(MgZn)过早析出。
对于异形复杂构件,多道次等通道转角挤压(ECAP)成为新利器:室温下6道次90°转角挤压,累积变形量120%,使晶粒细化至亚微米级,室温抗拉强度突破600MPa,同时保持17%断后伸长率。
三、热处理:相变驱动的性能跃升
7系铝合金的终极强度取决于时效析出动力学:
双级时效工艺:先在110℃保温6小时形成GP区核胚,再升至160℃保温6小时,促使η'相(MgZn亚稳相)弥散析出。相较于单级时效,此工艺使应力腐蚀门槛值提高3倍;
形变热处理耦合:在200-300℃对ECAP变形材进行静态再结晶,利用储存能驱动晶界迁移,形成<5μm的等轴晶组织,实现强度与塑性的共轭提升。
淬火环节的秒级控制尤为关键:型材出模后须在20秒内进入水雾冷却系统,50℃以下终止冷却,避免晶界网状析出导致沿晶断裂。
四、表面工程与未来进化
阳极氧化与微弧氧化形成20-50μm陶瓷膜,将盐雾腐蚀寿命延长至500小时以上。而技术前沿已显现新突破:
纳米增强铝基复合材料:添加Al O纳米颗粒使高温强度提升15%,250℃抗拉强度仍保持450MPa;
智能化制造系统:基于大数据动态优化挤压参数,将型材翘曲变形率从1.2%降至0.3%。
上海蒂慕科特种合金有限公司成立于2013年,主要从事于石化、核电、航空、航天、军工、船舶、环保、医疗等高端领域应用的高温合金、耐蚀合金、精密合金、钛合金、钨合金、特种不锈钢等高性能合金材料的研发、生产和销售。
从熔炉中翻滚的铝液到太空舱闪亮的蒙皮,7系铝合金的加工史诗始终在微观与宏观的尺度间穿行。当超声空化击碎枝晶的瞬间,当等通道转角挤压重构晶界的时刻,人类用温度、压力与时间的精密协奏,将桀骜的金属驯服为飞向星海的翅膀。《镍基合金具备哪些作用,三分钟了解本篇内容[行业百科]》
铝合金
联系我们
如果您有任何需要协助即时联系我们