
成为您可信赖的合金解决方案供应商
316LN的焊接性能如何,上海锻造厂家解答【最新更新】
发布时间:
2025-10-31 11:52
来源:
316LN的焊接性能如何,作为316L不锈钢的低碳氮强化型衍生钢种,316LN(022Cr17Ni12Mo2N)凭借其优异的耐腐蚀性、低温韧性和抗蠕变性能,在核电、化工、海洋工程等领域广泛应用。其焊接性能既继承了316L的优良特性,又因氮元素添加带来新的工艺挑战。接下来上海锻造厂家从焊接性分析、工艺优化、缺陷防控三个维度,系统阐述316LN的焊接技术要点。

一、316LN焊接性核心挑战
热裂纹敏感性
316LN的线膨胀系数是低碳钢的1.5倍,导热系数仅为其1/2,焊接时易产生较大残余应力。同时,其液-固相线区间较宽,结晶时间延长,奥氏体枝晶方向性强,导致杂质偏析严重。这些因素共同作用,使焊缝易出现纵向裂纹、横向裂纹、火口裂纹及层间裂纹。
晶间腐蚀风险
316LN的碳含量严格控制在0.03%以下,但焊接热影响区在450-850℃敏化温度区间停留时,碳仍会向晶界扩散,与铬形成Cr23C6碳化物,导致晶界贫铬。若焊接工艺不当,贫铬区在腐蚀介质中会优先发生晶间腐蚀。
氮元素影响
氮的添加显著提高了316LN的强度和耐蚀性,但焊接时氮易在焊缝中形成氮气孔,尤其在多层多道焊中,若保护气体纯度不足或焊接速度过快,氮气孔发生率会显著上升。
二、焊接工艺优化策略
焊接方法选择
TIG焊(钨极惰性气体保护焊):适用于薄板(≤6mm)及根部打底焊,可精确控制热输入,减少晶间腐蚀倾向。例如,在核电主管道焊接中,采用TIG焊打底+MIG焊填充的组合工艺,既保证根部质量,又提高生产效率。
MIG焊(熔化极惰性气体保护焊):适用于中厚板(6-30mm)焊接,热输入集中,熔敷效率高。通过优化焊丝成分(如采用H00Cr19Ni12Mo2N焊丝),可匹配母材性能,减少焊缝金属稀释率。
埋弧焊(SAW):适用于厚板(≥30mm)焊接,采用低氢型焊剂(如SJ101)配合H00Cr19Ni12Mo2N焊丝,可实现高速、高质量焊接,但需严格控制层间温度(≤150℃)。
焊接参数控制
热输入:建议控制在8-15kJ/cm,避免热输入过大导致晶粒粗化或热输入过小引发冷裂纹。例如,在化工设备焊接中,采用脉冲MIG焊,通过调节脉冲频率和峰值电流,精确控制热输入。
层间温度:多层焊时,层间温度应控制在100-150℃,以减少热影响区宽度,降低晶间腐蚀风险。
焊接速度:根据板厚调整焊接速度,一般薄板焊接速度为15-25cm/min,厚板为8-15cm/min,以平衡熔深与焊缝成形。
保护气体优化
TIG焊:采用高纯氩气(Ar≥99.99%),流量8-12L/min,确保电弧稳定,减少氮气孔。
MIG焊:采用Ar+2%O2混合气体,提高电弧挺度,改善焊缝成形。对于厚板焊接,可增加N2含量(Ar+2%O2+1%N2),利用氮的固溶强化作用提升焊缝强度。
三、缺陷防控关键技术
热裂纹防控
焊材选择:选用含铁素体(δ相)的焊材(如H00Cr19Ni12Mo2N),铁素体可细化奥氏体晶粒,分散杂质,减少热裂纹倾向。一般要求焊缝金属中铁素体含量控制在5%-10%。
焊接顺序:采用对称焊、分段退焊等工艺,减少焊接残余应力。例如,在大型储罐焊接中,采用跳焊法,避免局部过热导致应力集中。
晶间腐蚀防控
焊后固溶处理:对于要求高耐蚀性的结构,焊后进行1050-1150℃固溶处理,快速冷却,使碳化物充分溶解,消除贫铬区。
稳定化处理:若焊材含稳定化元素(如Ti、Nb),可采用850-900℃稳定化处理,使碳优先与Ti、Nb结合,减少Cr23C6形成。
氮气孔防控
气体保护:确保保护气体纯度,定期检查气路系统,避免泄漏。
焊接环境:在湿度较高的环境中焊接时,采用局部加热或干燥剂降低环境湿度,减少氢、氮的溶解。
四、典型应用案例
核电主管道焊接
某核电站主管道采用316LN不锈钢,管径800mm,壁厚40mm。焊接工艺为:TIG焊打底(电流180-220A,电压12-14V)+MIG焊填充(电流280-320A,电压24-26V),层间温度控制在120℃以下。焊后进行1080℃固溶处理,水冷。经检测,焊缝力学性能满足ASME BPVC标准,耐蚀性优于母材。
海洋平台结构焊接
某海洋平台立柱采用316LN不锈钢,板厚60mm。采用埋弧焊工艺,焊丝H00Cr19Ni12Mo2N,焊剂SJ101,热输入12kJ/cm,层间温度150℃。焊后进行超声波检测,未发现裂纹、气孔等缺陷,耐海水腐蚀性能优异。
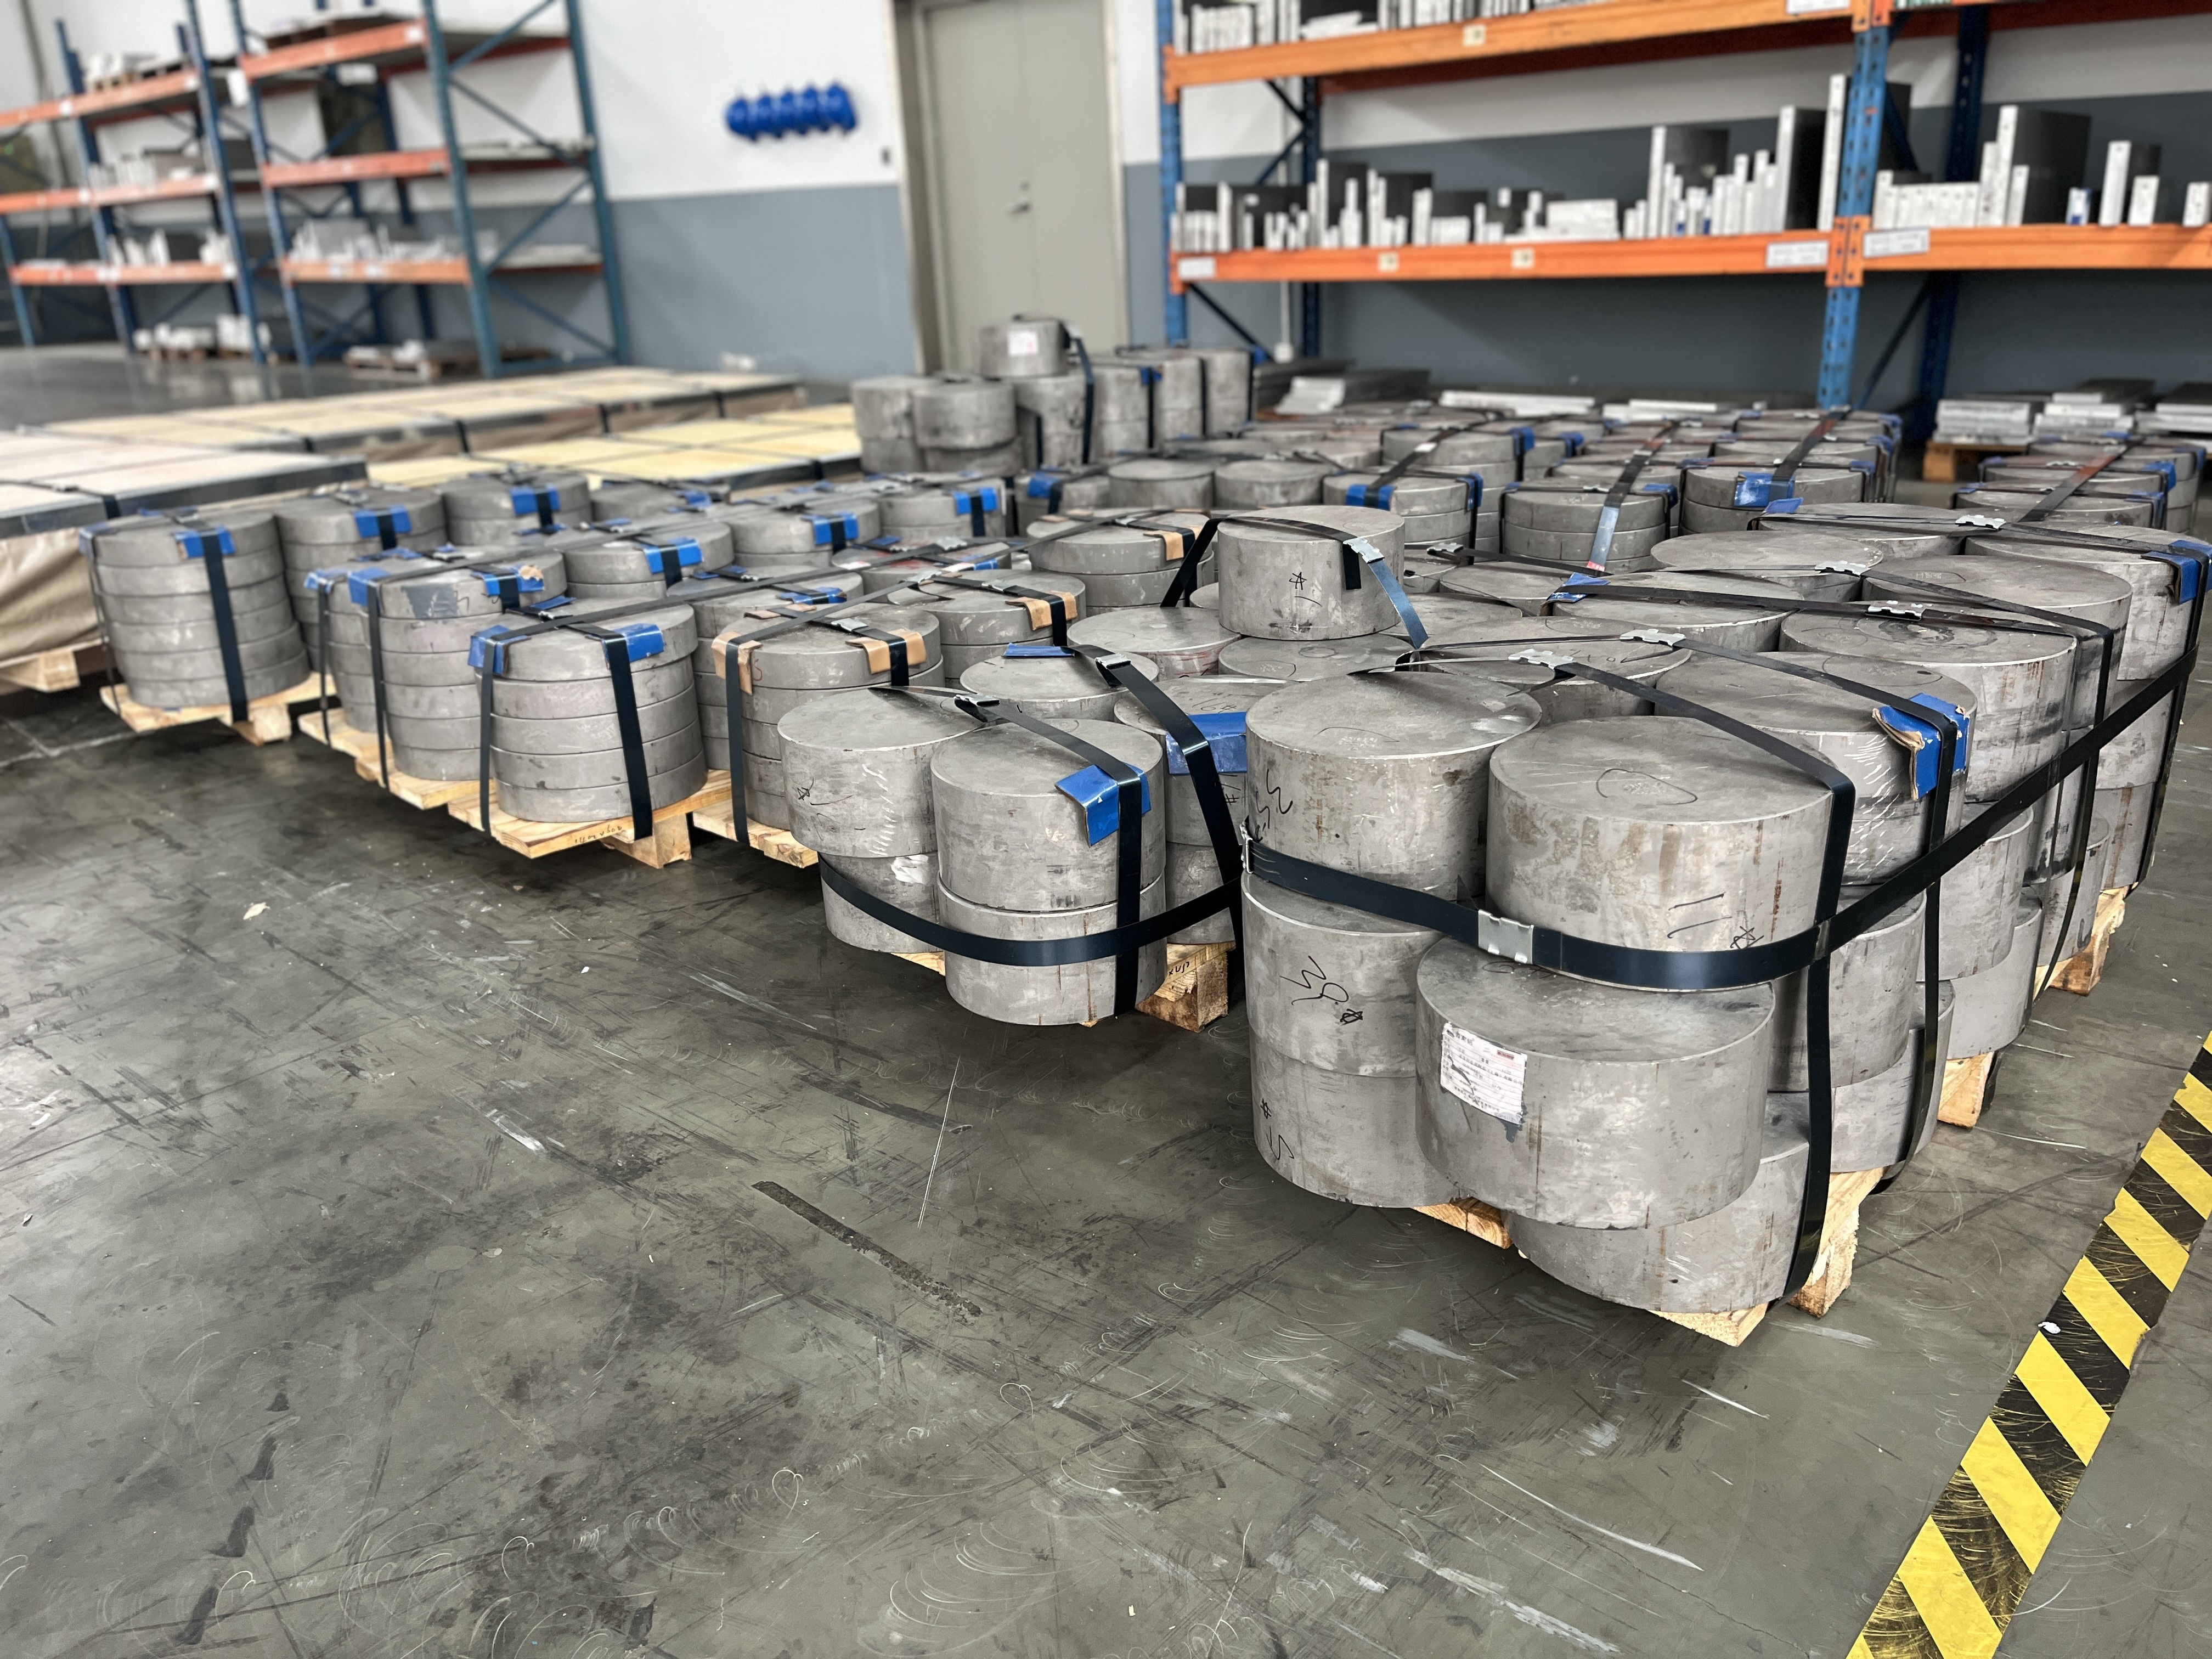
蒂慕科金属制品(上海)有限公司成立于2004年,专业从事国内外中高端金属材料的研发,生产加工及销售;产品涵盖铝合金、不锈钢、合金钢、特殊合金、铜合金等各类金属材料。公司与多家材料研究所以及知名材料厂,建立了长期的材料研发和生产合作,擅长于航空航天及半导体铝合金、高端特殊合金等金属材料的解决方案及综合应用的开发;现以经成长为高端金属材料行业内知名的分销商。
综上所述,316LN不锈钢的焊接性能优异,但需通过合理的工艺设计、严格的参数控制及科学的缺陷防控措施,才能充分发挥其性能优势。在实际生产中,应结合具体工况,选择适宜的焊接方法、焊材及热处理工艺,确保焊接接头质量满足设计要求。
316LN
联系我们
如果您有任何需要协助即时联系我们