
成为您可信赖的合金解决方案供应商
316vv锻造工艺有哪些,316vv锻造工艺【最新更新】
发布时间:
2025-12-18 13:44
来源:
316vv锻造工艺有哪些,作为高端不锈钢领域的"性能标杆",316VV凭借双真空熔炼工艺带来的超高纯净度,在核电、海洋工程、医疗器械等严苛领域展现出不可替代的价值。其锻造工艺需突破传统不锈钢的加工极限,通过温度控制、变形工艺与热处理的协同优化,实现材料性能的极致释放。接下来就和蒂幕科小编一起来看看吧。

一、材料特性:锻造工艺的基因密码
316VV的卓越性能源于其独特的双真空熔炼工艺(VIM+VAR),通过真空感应熔炼与真空电弧重熔的双重净化,将氧含量控制在20ppm以下,非金属夹杂物几乎完全消除。这种纯净奥氏体结构赋予材料三大核心优势:
耐蚀性突破:在3.5%氯化钠溶液中,316VV的点蚀电位较普通316L提升40%,可长期耐受深海环境氯离子侵蚀。
高温稳定性:氮合金化使材料在800℃工况下的抗蠕变性能提升20%,适用于核电站冷却管路等高温场景。
加工适应性:低加工硬化率(n值≈0.45)允许80%变形量不开裂,支持血管支架管材拉制至0.3mm极细规格。
二、锻造工艺核心:温度控制的精密舞蹈
1.加热阶段:阶梯式升温的分子级操控
预热处理:采用三段式加热曲线,600℃以下升温速率≤50℃/h,避免热应力导致表面裂纹。某核级阀门锻件生产中,通过红外测温仪实时监控,确保12吨钢锭温度均匀性±15℃。
高温区控制:始锻温度严格控制在1150-1180℃,终锻温度不低于900℃。某深海紧固件生产记录显示,终锻温度每降低10℃,材料抗拉强度提升15MPa,但延伸率下降3%,需在性能与韧性间精准平衡。
2.变形阶段:多向锻造的晶粒重塑术
复合锻造工艺:结合镦粗-拔长-滚锻多工序,总锻造比≥8:1。某LNG阀门锻件采用"预锻制坯+胎模扣型+冲孔整形"工艺,材料利用率从铸造的65%提升至82%。
等温锻造技术:在1050℃恒温场中保持0.5mm/s的变形速率,使晶粒度达到ASTM E112标准的6-8级。某半导体设备腔体锻件通过此工艺,将颗粒释放量控制在3个/立方米以下。
三、热处理:性能定型的终极调控
1.固溶处理:组织均匀化的关键一步
快速冷却工艺:将锻件加热至1020-1100℃后,采用水淬或油淬实现≥50℃/s的冷却速率。某医疗植入物生产中,通过计算机模拟优化淬火介质流量,使残余奥氏体含量稳定在3%以下。
气氛保护:在氮气保护炉中进行热处理,防止表面氧化脱碳。某航空航天锻件通过此工艺,将表面氧化层厚度控制在0.02mm以内。
2.深冷处理:消除残余应力的隐形之手
超低温处理:将锻件冷却至-196℃并保持24小时,使马氏体相变完全。某高精度模具生产记录显示,深冷处理可使尺寸稳定性提升40%,使用寿命延长2.3倍。
四、质量管控:纳米级的精度追求
1.无损检测:缺陷识别的火眼金睛
超声波检测:采用相控阵超声技术(PAUT),可检测0.2mm级内部缺陷。某核电锻件检测标准要求,任何线性缺陷指示长度≤5mm,分散性缺陷密度≤3个/dm2。
涡流检测:对表面缺陷敏感度达0.01mm深度。某半导体设备零件通过此技术,将表面裂纹检出率提升至99.97%。
2.性能验证:极端环境的模拟考验
腐蚀试验:在5%NaCl溶液中连续浸泡1000小时,失重率≤0.02g/(m2·h)。某海洋平台锻件通过此测试,设计寿命从15年延长至25年。
疲劳测试:在10?次循环载荷下,疲劳极限≥280MPa。某航空发动机锻件通过此验证,安全系数提升至2.5倍。
五、行业应用:性能突破的实证案例
医疗领域:某脊柱固定钉采用316VV锻造工艺,术后10年腐蚀损耗率<0.01mm/年,满足ASTM F136标准。
半导体制造:某晶圆蚀刻设备腔体锻件,通过电解抛光至Ra≤0.1μm,实现微生物零附着,保障芯片良率。
能源化工:某海上钻井平台防喷器阀体,在含硫化氢环境中服役15年无失效,通过NACE MR0175认证。
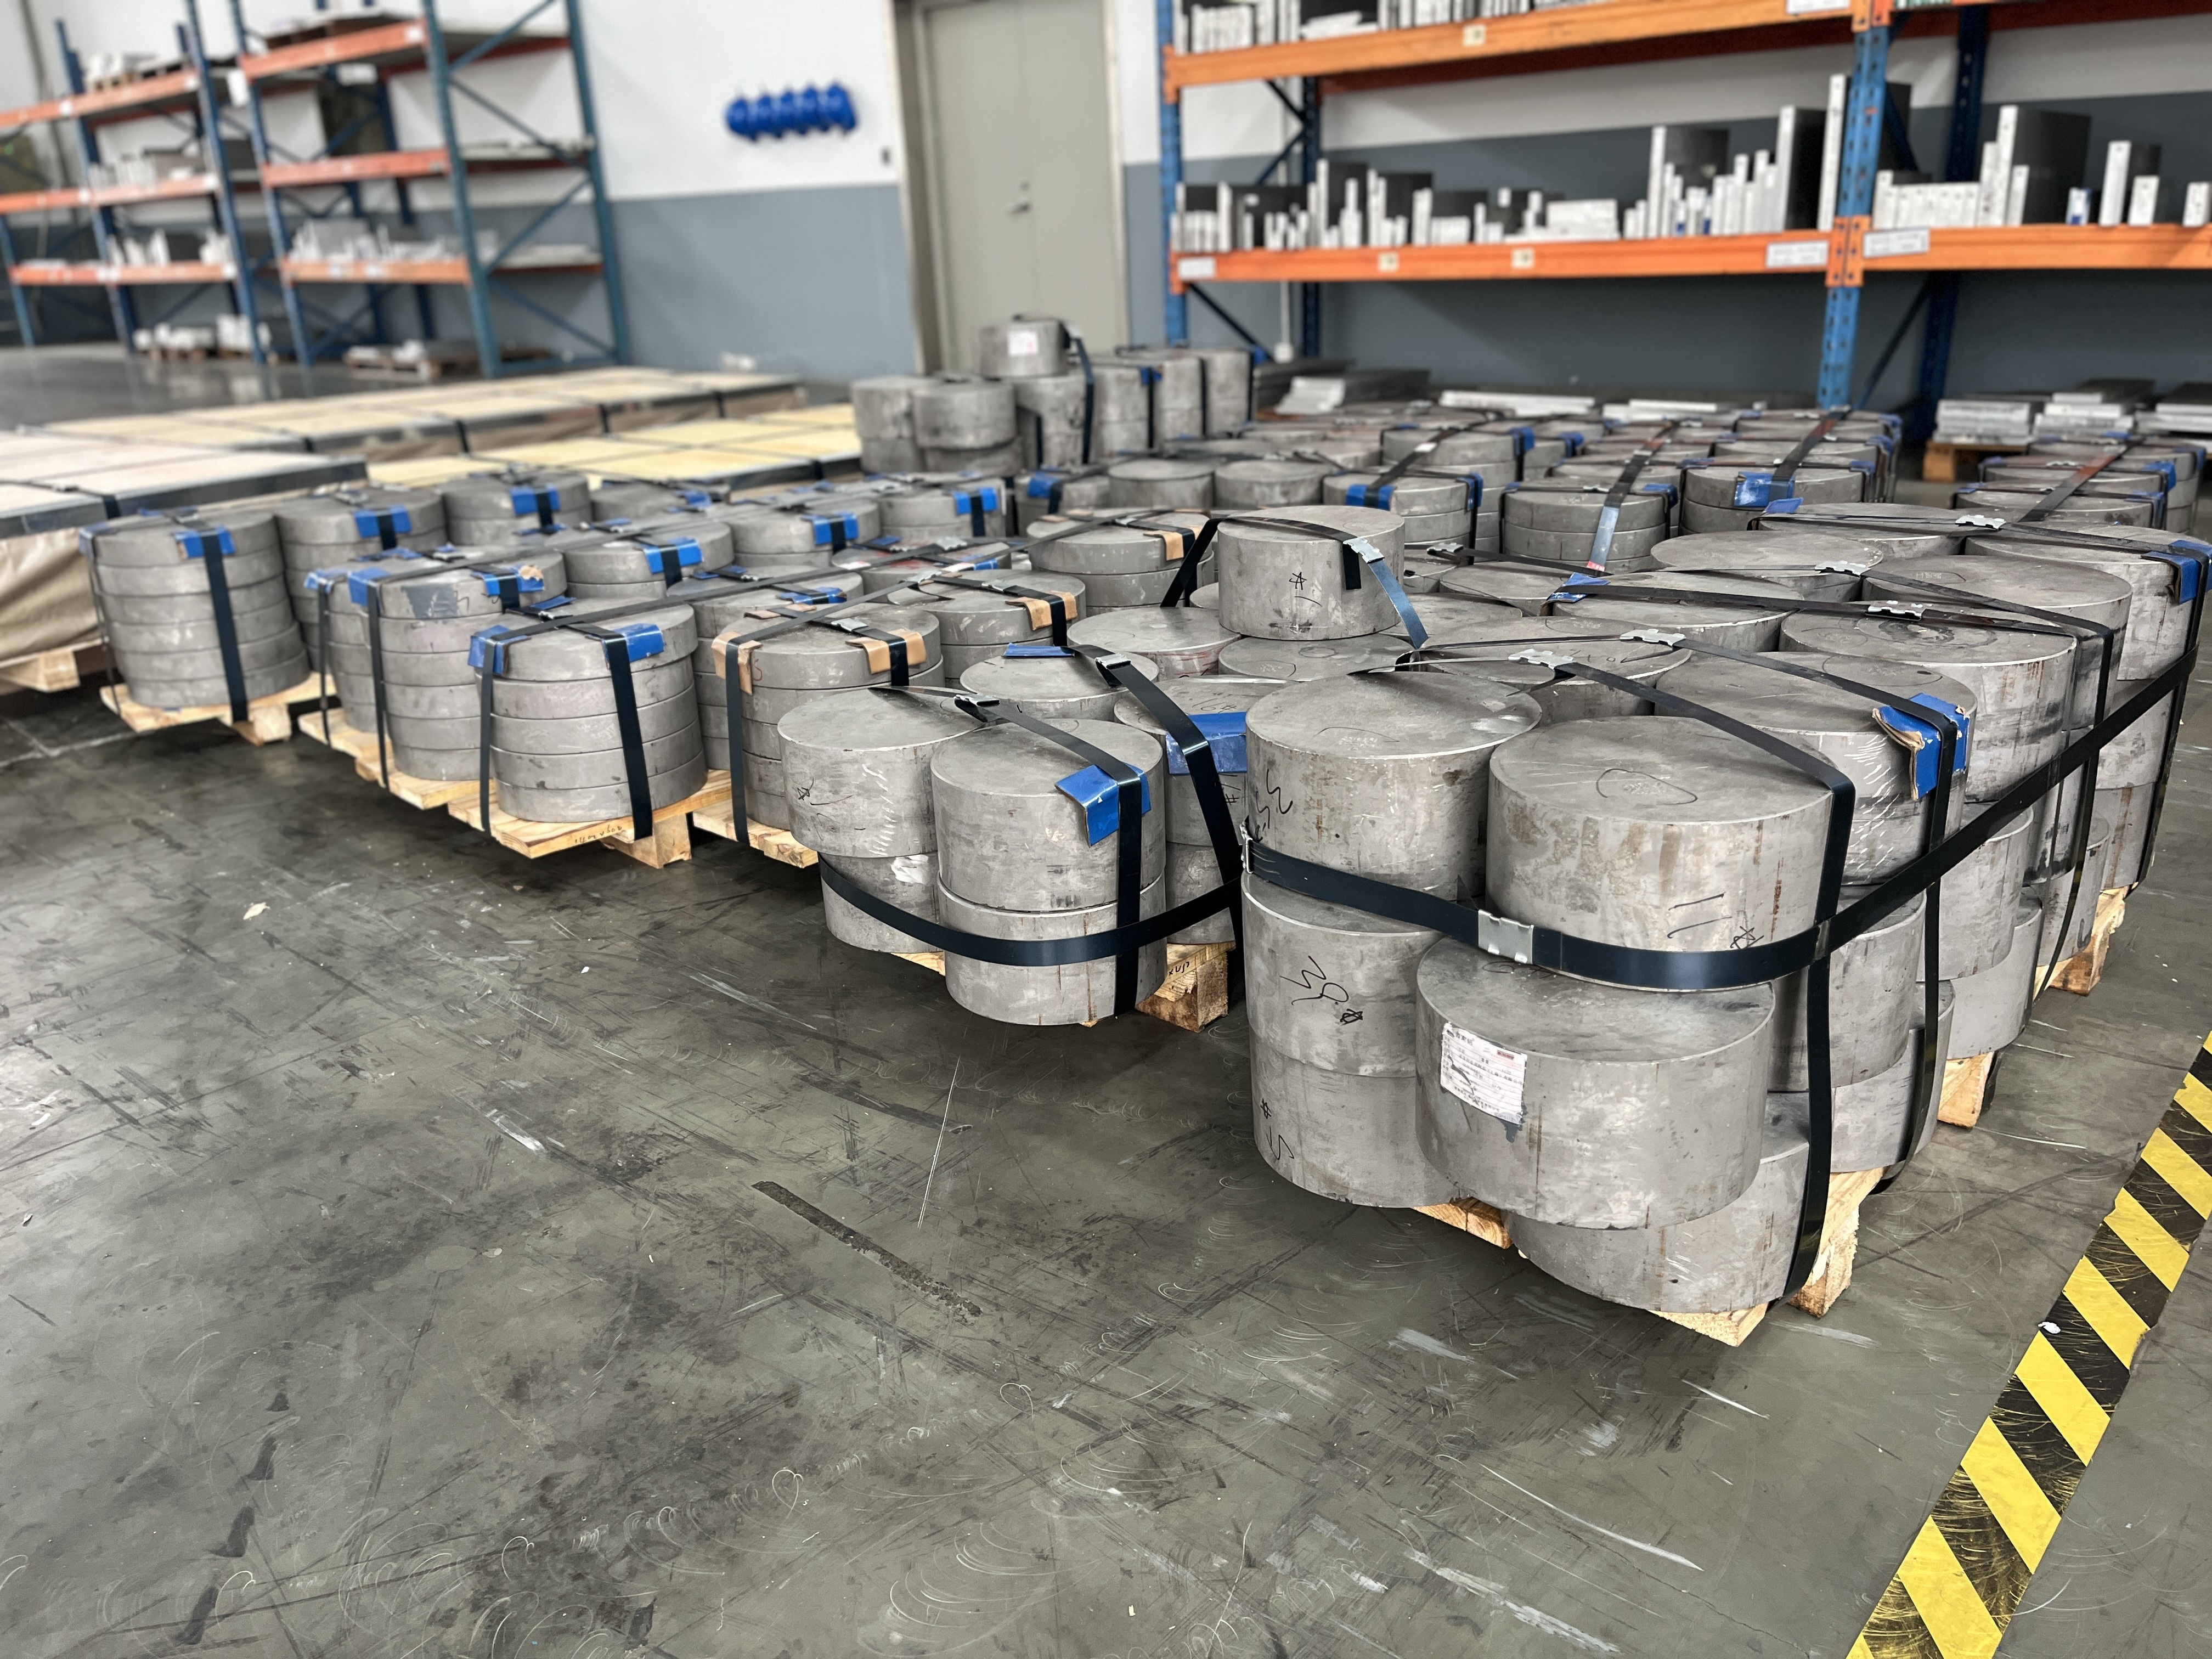
蒂慕科金属制品(上海)有限公司成立于2004年,专业从事国内外中高端金属材料的研发,生产加工及销售;产品涵盖铝合金、不锈钢、合金钢、特殊合金、铜合金等各类金属材料。公司与多家材料研究所以及知名材料厂,建立了长期的材料研发和生产合作,擅长于航空航天及半导体铝合金、高端特殊合金等金属材料的解决方案及综合应用的开发;现以经成长为高端金属材料行业内知名的分销商。
随着数值模拟技术的突破,316VV锻造正迈向智能化新阶段。某企业通过DEFORM软件模拟锻造过程,将工艺开发周期缩短60%,材料利用率提升15%。未来,增材制造与锻造复合工艺、AI驱动的参数优化等创新技术,将进一步拓展316VV在极端环境下的应用边界,为人类探索深海、深空提供更可靠的材料解决方案。
316vv
联系我们
如果您有任何需要协助即时联系我们