
成为您可信赖的合金解决方案供应商
316vv焊接需要注意什么,看完你就知道【最新更新】
发布时间:
2025-12-25 14:24
来源:
316vv焊接需要注意什么,在高端医疗器械、生物制药设备及植入式器械制造领域,316VV不锈钢(也常写作316LVM或ASTM F138/F139标准材料)因其超低碳、真空熔炼(Vacuum Melted)、高纯净度和优异的生物相容性,成为植入物(如骨科螺钉、心血管支架)和关键流体系统的材料。然而,其对焊接工艺极为敏感,稍有不慎便会导致晶间腐蚀、力学性能下降甚至产品失效。那么,316VV焊接时究竟需要注意哪些关键事项?本文从材料特性、工艺控制到质量验证,提供专业指导。接下来就和蒂幕科小编一起来看看吧。

一、认清316VV的特殊性:不止是“316L”
316VV是在316L基础上进一步优化的医用级不锈钢:
超低碳(C≤0.03%),更严格控制≤0.025%,最大限度抑制碳化铬析出;
真空感应熔炼(VIM)+电渣重熔(ESR)或真空电弧重熔(VAR),显著降低O、N、S、P等杂质含量;
非金属夹杂物极少,晶粒细小均匀,确保高疲劳强度与耐点蚀性。
正因如此,任何不当热输入都可能破坏其精密冶金结构,焊接必须比普通316L更谨慎。
二、焊接前准备:洁净是第一道防线
彻底清洁
焊接区域及周边至少25mm范围内必须无油污、指纹、氧化皮、水分。使用医用级丙酮或异丙醇擦拭,禁止用手直接接触。
专用工具隔离
切割、打磨、夹持必须使用专用于不锈钢的无铁污染工具,避免碳钢颗粒嵌入表面引发锈点或微电偶腐蚀。
坡口设计合理
尽量采用小间隙、小角度坡口(如V型30°–45°),减少填充量,降低热输入。
三、焊接过程控制:低热输入+惰性保护
选择合适焊接方法
TIG焊(GTAW):电弧稳定、热影响区小、保护气体可控;
激光焊:适用于精密微件(如支架),热输入极低,变形小;
避免使用MIG/MAG或手工电弧焊:飞溅大、保护不足,易引入杂质。
严格惰性气体保护
正面:高纯氩气(≥99.999%),流量8–15 L/min;
背面:必须通氩气保护(可使用密封腔或局部拖罩),防止焊缝背面氧化变色;
层间温度控制≤100℃,可用红外测温枪监控,必要时强制风冷(禁用压缩空气,避免氮污染)。
低热输入参数
小电流(如80–150A)、高焊接速度、短弧操作;
避免摆动过大,采用直线或微幅摆动;
多道焊时,每道彻底清理熔渣(虽TIG无渣,但需去除氧化膜)。
四、焊后处理:恢复耐蚀性与表面完整性
酸洗钝化
焊接会破坏表面Cr?O?钝化膜,必须进行硝酸-氢氟酸混合酸洗或电解钝化,重新形成致密氧化层,恢复耐腐蚀性。
禁止机械打磨抛光替代钝化
打磨仅改善外观,无法恢复化学钝化膜,反而可能嵌入污染物。
表面光洁度要求
医疗植入物焊缝通常要求Ra≤0.8μm,需经多级抛光,并通过内窥镜或显微检测确认无裂纹、气孔、咬边等缺陷。
五、质量验证:符合医疗法规是底线
金相检验:确认无敏化(无晶界碳化物析出);
晶间腐蚀试验(如ASTM A262 Practice E);
力学性能测试:抗拉、疲劳强度不得低于母材90%;
清洁度验证:残留颗粒物、离子污染物需符合ISO 13485及客户SPEC。
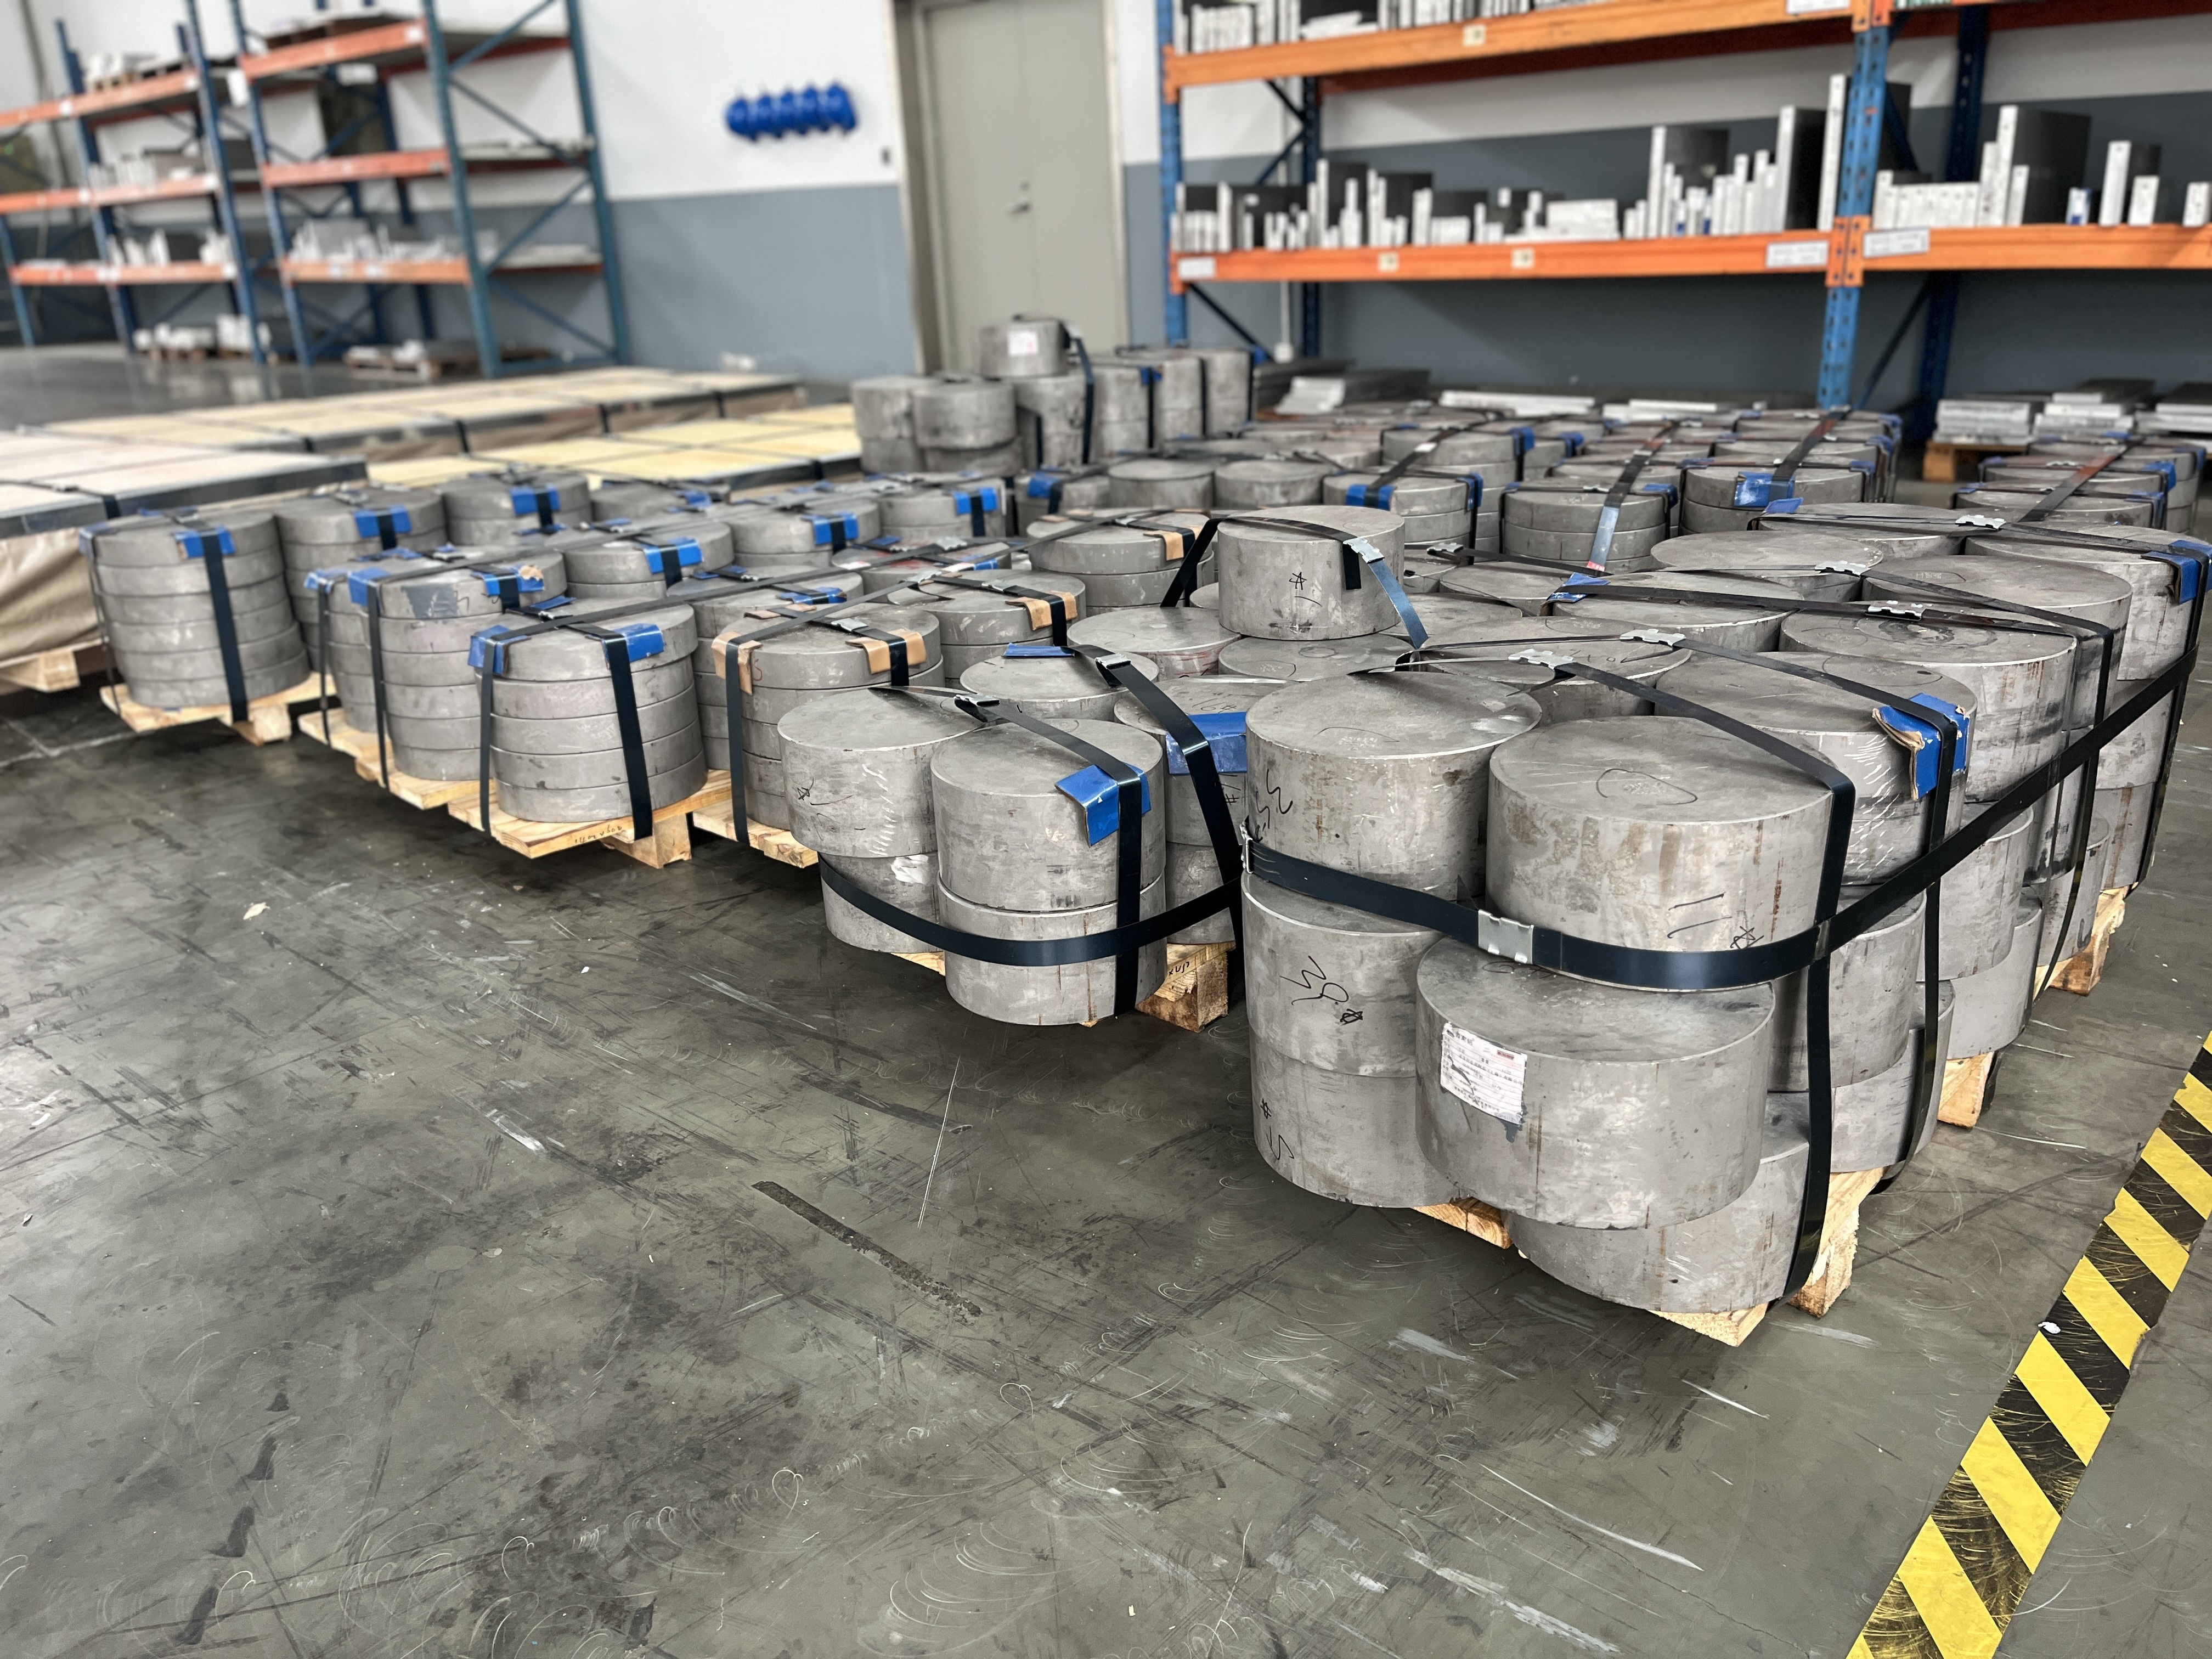
蒂慕科金属制品(上海)有限公司成立于2004年,专业从事国内外中高端金属材料的研发,生产加工及销售;产品涵盖铝合金、不锈钢、合金钢、特殊合金、铜合金等各类金属材料。公司与多家材料研究所以及知名材料厂,建立了长期的材料研发和生产合作,擅长于航空航天及半导体铝合金、高端特殊合金等金属材料的解决方案及综合应用的开发;现以经成长为高端金属材料行业内知名的分销商。
316VV的焊接,不是简单的“连接”,而是在微观尺度上守护生命安全的精密工程。每一个参数、每一缕保护气体、每一次清洁,都关乎最终产品的生物安全性与长期可靠性。唯有以敬畏之心对待工艺细节,才能真正发挥316VV作为“医用黄金材料”的价值。对于涉及人体植入或无菌流体的应用,宁可慢一点,也要稳一点、净一点、准一点——这是对生命的尊重,也是对专业精神的坚守。
316VV
联系我们
如果您有任何需要协助即时联系我们